eSUN 3D-Druckleitfaden für sieben große Filamentserien
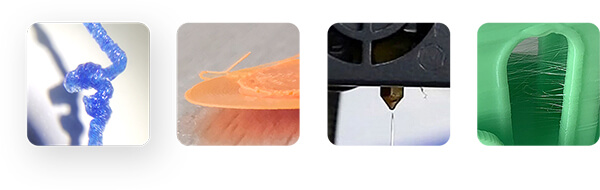
Verschiedene 3D-Druckmaterialien haben unterschiedliche Eigenschaften. Wenn mit einem einzigen Satz Techniken alle Materialien gedruckt werden, sind Druckfehler unvermeidlich.
Um die Kosten für Versuch und Irrtum zu reduzieren, haben wir Druckhinweise für sieben große eSUN-Filamentserien zusammengestellt: PLA, PETG, ABS, TPU, PA, PET und PC. Es wird empfohlen, diese für die spätere Verwendung zu speichern.
Speziell hinzugefügte Materialien – Drei wichtige Schritte vor dem Drucken von Carbonfaser-/Glasfaser-/Leuchtfilamenten
Ob PLA, PETG, ABS oder PA – wenn der Filamentname CF (Carbonfaser), GF (Glasfaser) oder Leuchtfarbe (mit Leuchtpigment) enthält, beachten Sie vor dem Drucken unbedingt die folgenden drei Prinzipien:
1. Ersetzen Sie die Düse durch eine aus gehärtetem Stahl
Carbonfaser, Glasfaser und Leuchtpigment haben eine hohe Härte und können Standard-Messingdüsen stark abnutzen, was zu einem vergrößerten Düsendurchmesser und Extrusionsfehlern führt.
2. Vermeiden Sie die Verwendung von Mehrfarbensystemen (wie AMS)
Die Zugabe von Fasern verbessert die Materialsteifigkeit erheblich, macht das Material aber auch spröder. Häufiges Einziehen in einem langen PTFE-Schlauch kann leicht zu Filamentbruch führen. Ein externer Einzelspulen-Druckaufbau wird empfohlen.
3. Trocknen Sie das Filament unbedingt im Voraus
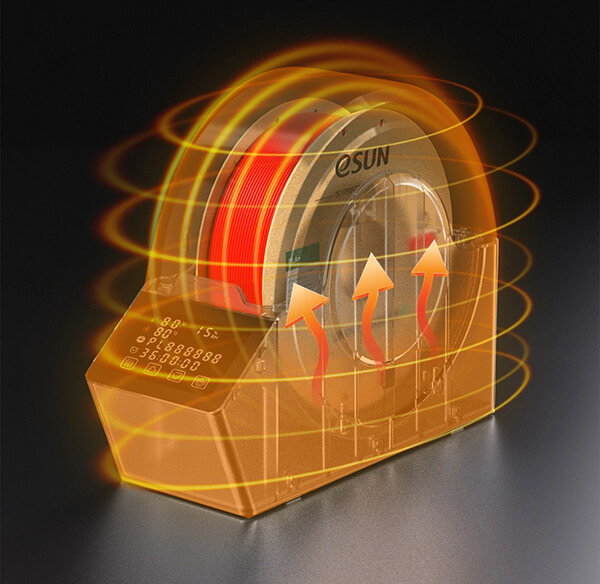
Technische Materialien mit Glasfaser/Carbonfaser (wie ABS, PA und PET) sowie flammhemmende und antistatische Profi-Materialien nehmen leicht Feuchtigkeit auf. Direktes Drucken ohne Trocknung kann dazu führen, dass Feuchtigkeit in der Düse kocht, was Blasen und starke Fädenbildung verursacht. Eine Trocknungstemperatur von 50°C–70°C für mehr als 8 Stunden wird empfohlen.
PLA-Serie: Wie können bessere Druckergebnisse erzielt werden?
PLA-Serienmaterialien sind nicht hitzebeständig. Wenn die Umgebungstemperatur im Sommer zu hoch ist (über 32°C), kann PLA-Material leicht unter Hitze weich werden und am Extruderzahnrad komprimiert und verformt werden, was zu Düsenverstopfungen führt. Es wird empfohlen, mit eingeschalteter Klimaanlage zu drucken, die Umgebungstemperatur zu senken, den Drucker während des Druckens nicht zu umschließen und die Kammertemperatur zu senken.
PLA-Silk: Wie kann ein besserer Glanz erzielt werden?
1. Reduzieren Sie die Druckgeschwindigkeit der Außenwände angemessen.
2. Die Zwischenschicht-Kühlleistung von Seidenmaterial ist relativ schwach. Beim Drucken von Überhangstrukturen erhöhen Sie die Kühlgebläsegeschwindigkeit angemessen.
PLA-LW: Wie kann der Druckerfolg sichergestellt werden?
1. Deaktivieren Sie das Einziehen, um Schichttrennung und Düsenverstopfungen durch Einziehen zu vermeiden.
2. Halten Sie während des gesamten Drucks die gleiche Geschwindigkeit ein (halten Sie die Geschwindigkeiten von Außenwand, Innenwand, Füllung und Stützstrukturen konsistent), um abrupte Geschwindigkeitsänderungen im Extruder zu vermeiden.
3. Drucken Sie jeweils ein Objekt, um die Bewegungen der Düse zu reduzieren. Dies ist die effektivste physikalische Methode zur Reduzierung von Fädenbildung bei schäumenden Materialien.
*Die Schäumungsrate unterscheidet sich bei verschiedenen Temperaturen. Das Durchflussverhältnis muss entsprechend den jeweiligen Parametereinstellungen angepasst werden. Details finden Sie in den offiziellen Parametern.
PETG-Serie: Wie können Probleme mit Fädenbildung gelöst werden?
PETG hat eine ausgezeichnete Zähigkeit und Witterungsbeständigkeit, aber seine Schmelzviskosität ist relativ hoch. „Düsenkleben“ und „Fädenbildung“ sind seine häufigsten Probleme.
1. Deaktivieren Sie die „Z-Hop“-Funktion in der Slicing-Software.
2. Erhöhen Sie die Einzugsdistanz angemessen.
3. Reduzieren Sie das Durchflussverhältnis mäßig und verlangsamen Sie die Druckgeschwindigkeit. Die Reduzierung der Überextrusion an der Düse kann Oberflächenflecken und Fädenbildung am Modell deutlich verbessern.

TPU/TPE Flexible Serie: Gewinnen durch Langsamkeit
Je weicher das Material, desto wahrscheinlicher verformt es sich am Extruderzahnrad.
1. Begrenzen Sie die Druckgeschwindigkeit strikt. Dies ist der Schlüssel zur Verbesserung der Erfolgsrate bei flexiblen Materialien. Je niedriger die Materialhärte, desto langsamer sollte die Geschwindigkeitseinstellung sein.
2. Fügen Sie Stützstrukturen hinzu. Flexible Materialien kühlen und verfestigen sich langsamer, und ihre Überhang- und Brückenleistung ist nicht so gut wie die von starren Materialien. Für komplexe schwebende Strukturen sind Stützstrukturen erforderlich.
Industrielle technische Serie – PA / PC / ABS: Wie können Schrumpfungsprobleme gelöst werden?
Beim Drucken von PA (Nylon), PC (Polycarbonat) und ABS besteht das Hauptproblem, das gelöst werden muss, in der „thermischen Spannung, die durch Materialschrumpfung verursacht wird“.
PA (Nylonmaterial): Kontrollieren Sie den Temperaturgradienten
PA hat eine extrem hohe Schrumpfungsrate und neigt stark zum Verziehen und Ablösen von der Bauplatte. Während des Druckens ist ein temperaturkontrolliertes Gehäuse erforderlich, und das Kühlgebläse sollte ausgeschaltet oder erheblich reduziert werden. Lösen Sie thermische Spannung durch langsames natürliches Abkühlen. Es wird empfohlen, die Bauplatte zusammen mit PA-spezifischem Kleber zu verwenden.
PC (Polycarbonat): Durchbrechen der Hochtemperaturbarriere
PC-Material hat hohe Temperaturanforderungen. Die Düsentemperatur wird auf 290°C empfohlen. Wenn die Temperatur zu niedrig ist, nimmt die Zwischenschichthaftfestigkeit deutlich ab. Auf das Druckbett muss Kleber aufgetragen werden, und das Druckergehäuse muss geschlossen bleiben.
Um die Unannehmlichkeiten der Parametereinstellung zu reduzieren, das offizielle eSUN-Filament