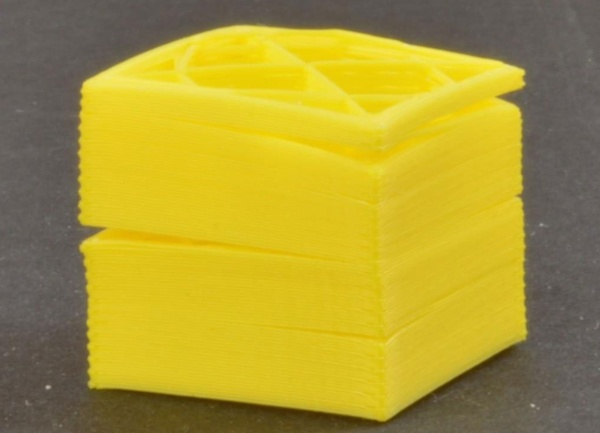
Lösung: Wenn die Abkühlung während des Druckens zu schnell erfolgt, verbinden sich die extrudierten Schichten nicht richtig, was zu schwacher Schichthaftung oder sogar Rissen führt. Dies ist bei Materialien mit hoher Schrumpfung wie ABS und PA stärker ausgeprägt, die eine geschlossene und beheizte Umgebung erfordern.
Reduzieren Sie die Abkühlgeschwindigkeit. Langsameres Abkühlen verbessert die Zwischenschichthaftung und -festigkeit.
Erhöhen Sie die Drucktemperatur. Höhere Temperaturen verbessern den Materialfluss und die Schichthaftung.
Ursache 2: Die Schichthöhe ist zu hoch
Lösung: Wenn die Schichthöhe zu hoch ist, werden die extrudierten Linien nicht richtig flachgedrückt, was zu einer schlechten Haftung zwischen den Schichten führt. Verringern Sie die Schichthöhe. Die empfohlene Höhe beträgt 1/4 bis 3/4 des Düsendurchmessers, wobei 1/2 ideal ist, um Festigkeit und Druckzeit auszugleichen.
Ursache 3: Unterextrusion
Lösung: Unzureichende Extrusion führt zu schwacher Schichthaftung.
Erhöhen Sie den Extrusionsmultiplikator oder die Durchflussrate.
Erhöhen Sie die Düsentemperatur, um den Materialfluss und das Extrusionsvolumen zu verbessern.
Ersetzen Sie die Düse, wenn sie abgenutzt ist und den Durchfluss einschränkt.
Ursache 4: Material hat von Natur aus geringe Festigkeit
Lösung: Leichte und seidenartige Materialien haben aufgrund ihrer visuellen und physikalischen Eigenschaften eine geringere strukturelle Festigkeit. Vermeiden Sie die Verwendung von Materialien mit geringer Festigkeit für funktionale oder lasttragende Drucke.