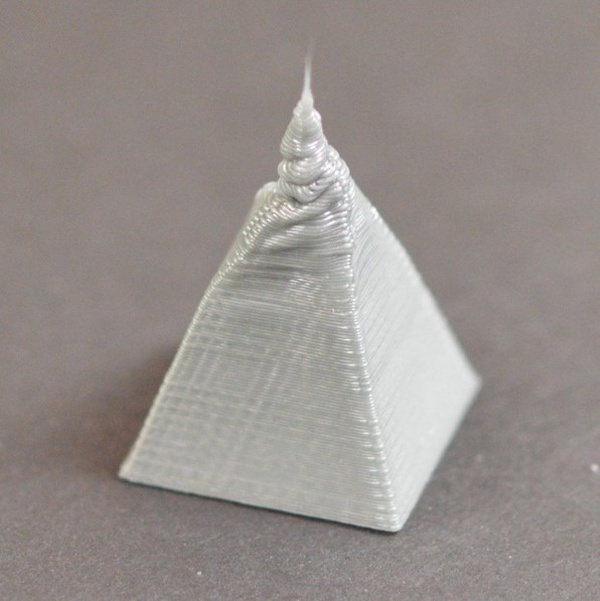
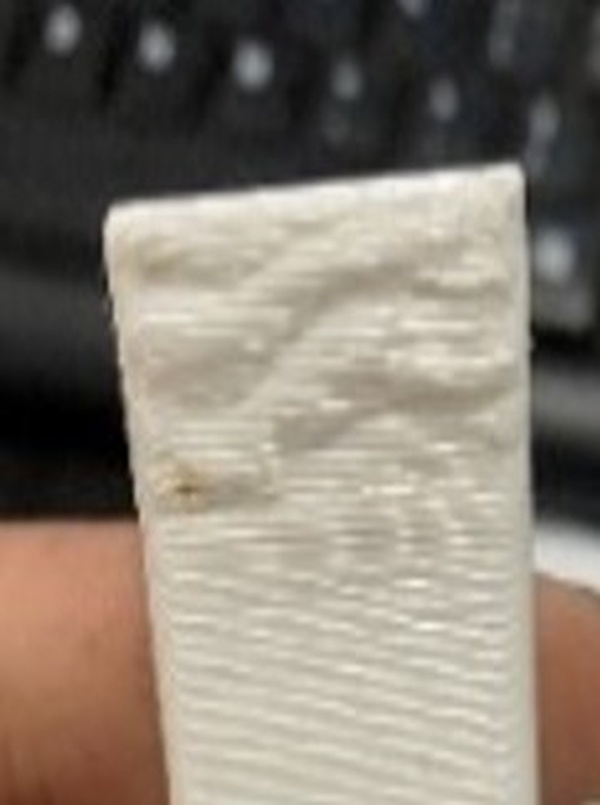
Die Materialtemperatur ist zu hoch, das Modell kann nicht schnell abgekühlt und geformt werden und schmilzt. Die Druckverformung hängt hauptsächlich mit der Materialkühlung und dem Gebläse zusammen.
Kleine OberflächenstapelverformungVerformung bei großem Überhangwinkel
Ursache 1: Material
Verschiedene Materialien kühlen unterschiedlich stark ab, und der maximale Neigungswinkel und die minimale Kühlzeit, die gedruckt werden können, sind unterschiedlich.
Ursache 2: Wärmeableitung
Bei Materialien wie PLA, PETG mit geringer Schrumpfung, die aber schwerer zu kühlen sind, gilt: Je höher die Geschwindigkeit des Gebläses, desto besser. Achten Sie jedoch darauf, nicht auf die Düse zu blasen, da dies zu einer unzureichenden Düsentemperatur und damit zu einem verstopften Kopf führen kann.
Ursache 3: Slicing
Beim Slicing kann für kleine Flächen die Geschwindigkeit reduziert werden (bei einer Einzelschichtdruckzeit unter einer bestimmten Anzahl von Sekunden die Geschwindigkeit auf einen bestimmten Wert reduzieren) und für kleine Flächen die Kühlung erhöht werden (bei einer Einzelschichtdruckzeit unter einer bestimmten Anzahl von Sekunden das Verhältnis des Gebläses auf einen bestimmten Wert erhöhen). Reduzieren Sie die Dicke der gedruckten Schicht oder drucken Sie mehrere Modelle gleichzeitig, um die Materialkühlung für eine bessere Formgebung zu optimieren.
Ursache 4: Temperatur
Je höher die Temperatur, desto schwieriger ist es, das Material zu kühlen. Die Drucktemperatur kann reduziert werden, um dies zu erleichtern.